субота, 2 травня 2020 р.

Пошаровий синтез за допомогою зварювальної дуги: економічний 3D-друк металевих виробів

Технологія пошарового синтезу за допомогою зварювальної дуги викликає значний інтерес у промисловців. Завдяки методу наплавки шарів виробництво за допомогою зварювальної дуги стає надзвичайно гнучким з погляду можливостей виготовлення деталей найрізноманітніших геометричних форм. Технологія пошарового синтезу за допомогою зварювальної дуги за економічністю суттєво переважає інші методи адитивної металообробки, зокрема, коли йдеться про виготовлення прототипів і виробництво дрібних партій. Головним фактором оцінки якості виготовлених компонентів є процес зварювання. Процес Cold Metal Transfer, який розробила компанія Fronius, відповідає всім вимогам до процесів пошарового синтезу за допомогою зварювальної дуги.

Методи пошарового синтезу забезпечують виготовлення деталей за рахунок поетапної наплавки шарів матеріалу. Найвідомішим методом пошарового синтезу є 3D-друк. Технологія пошарового синтезу за допомогою зварювальної дуги, в основі якої лежить процес дугового зварювання, також дає змогу виготовляти металеві деталі шар за шаром, причому шари утворюються зі зварювального електрода, що поступово плавиться. Такий метод синтезу набуває особливої привабливості, наприклад, коли потрібно виготовити деталь складної геометричної форми, адже можливості розробки в такому разі практично ніщо не обмежує. Іншими суттєвими перевагами цього методу є висока швидкість та низька собівартість виробництва. Завдяки цим особливостям технологію пошарового синтезу за допомогою зварювальної дуги вигідно застосовувати для виготовлення прототипів і виробництва дрібних партій. Тривалість обробки, зношування інструментів і втрати матеріалів під час виробництва – особливо під час роботи за традиційними технологіями, що передбачають виточування деталі з твердої заготовки, – все це зумовлює зростання витрат.

ЩО ЯВЛЯЄ СОБОЮ ТЕХНОЛОГІЯ ПОШАРОВОГО СИНТЕЗУ ЗА ДОПОМОГОЮ ЗВАРЮВАЛЬНОЇ ДУГИ?

Існує цілий ряд методів синтезу, які використовують для виготовлення металевих деталей. За принципом роботи ці методи можна розділити на два основні типи: порошкові процеси та процеси з використанням дротів. У порошкових процесах додавання нових шарів здійснюють, напилюючи розплавлений металевий порошок. Найпоширеніший метод цього типу – плавлення часточок напиленого металевого порошку – забезпечує надзвичайно точні результати, проте сам процес синтезу досить повільний. З іншого боку, в процесах із використанням дротів нові шари утворюються способом плавлення металевого присадного матеріалу у формі дроту лазерним променем, пучком електронів або зварювальною дугою. Цим процесам властива висока швидкість наплавлення, тому їх застосування дає змогу скоротити тривалість виробництва.

Пошаровий синтез за допомогою зварювальної дуги – це процес синтезу з використанням дротів, у основі якого лежить метод дугового зварювання металевим електродом у середовищі захисного газу (GMAW). Окрім високої швидкості наплавлення (до чотирьох кілограмів на годину в разі використання сталей), технологія пошарового синтезу за допомогою зварювальної дуги має безліч інших переваг. У майбутньому синтез із одночасним використанням декількох дротів може забезпечити ще більшу швидкість наплавлення. Оскільки вартість витратних матеріалів і амортизації обладнання також є важливим фактором, технологія пошарового синтезу за допомогою зварювальної дуги має ще одну велику перевагу: для її використання потрібна лише відповідна зварювальна система. Для впровадження цієї технології не потрібне дороге спеціальне обладнання – наприклад, вакуумні камери, що забезпечують більшу швидкість синтезу за допомогою електронних пучків.
Порівняно з порошковими методами технологія пошарового синтезу за допомогою зварювальної дуги вигідно вирізняється за рахунок великого асортименту сертифікованих типів дротів. Вибір наявних порошкових матеріалів досить обмежений, а сертифікація нових і оформлення необхідних технічних паспортів можуть тривати роками, оскільки використання металевих порошків у цій галузі – порівняно нова технологія.

«ХОЛОДНИЙ» ПРОЦЕС ЗВАРЮВАННЯ ДЛЯ ФОРМУВАННЯ МІЦНИХ ШАРІВ

Критично важливими для технології пошарового синтезу за допомогою зварювальної дуги є стабільність процесу зварювання й ефективність відведення тепла. Рівень енергії процесу зварювання має бути достатньо низьким, щоб під час нанесення нового шару не розплавився попередній. Інакше кажучи, процес має бути якомога «холоднішим». Крім того, наварювані шари мають бути безперервними, однорідними та без бризок. Якщо в одному з шарів виникне дефект, його буде відтворено й у наступних.
Процес дугового зварювання металевим електродом у середовищі захисного газу CMT і варіанти керування ним цілком задовольняють ці вимоги. Він забезпечує стабільну зварювальну дугу та тривале контрольоване коротке замикання. Завдяки цим особливостям процесу рівень теплового впливу знижується, а нанесення матеріалу здійснюється майже без бризок. Таким чином він дає змогу запобігти виникненню дефектів.
Для використання з технологією пошарового синтезу за допомогою зварювальної дуги особливо добре підходять два варіанти керування процесом CMT. Перший варіант – характеристика адитивного процесу CMT, який було оптимізовано для використання з технологією пошарового синтезу за допомогою зварювальної дуги. Він забезпечує високу швидкість наплавлення за передачі мінімальної кількості тепла на синтезовану деталь. Другий варіант, а саме CMT Cycle Step, дає змогу додатково знижувати потужність зварювальної дуги за рахунок її керованої деактивації у фазі процесу. Водночас цей відносно «холодний» процес синтезу вирізняється дещо нижчою швидкістю наплавлення, тому за його використання надбудова шарів триває довше.

ПРАКТИЧНЕ ЗАСТОСУВАННЯ ТЕХНОЛОГІЇ ПОШАРОВОГО СИНТЕЗУ ЗА ДОПОМОГОЮ ЗВАРЮВАЛЬНОЇ ДУГИ

На сьогодні метод пошарового синтезу за допомогою зварювальної дуги з використанням зварювальних технологій компанії Fronius уже застосовують під час виробництва великого асортименту деталей для різноманітних галузей промисловості. До переліку таких виробів можна включити робочі колеса вентиляторів для електронної промисловості, які виготовляють із високоякісних матеріалів. Виточування подібних деталей із заготовок – надзвичайно дорога процедура, адже під час таких робіт зазвичай витрачають багато матеріалу. Лиття ж далеко не завжди може забезпечити потрібні металургійні характеристики виробам із товщиною стінок усього 1,5 мм. Технологія пошарового синтезу за допомогою зварювальної дуги, що ґрунтується на CMT Cycle Step, дає змогу виготовляти лопаті вентиляторів зі сплаву на нікелевій основі за адитивним методом. За методом пошарового синтезу за допомогою зварювальної дуги можна навіть ремонтувати деталі.

Партнер із авіаційної галузі допоміг компанії Fronius реалізувати ще один варіант використання цієї технології. У авіаційній промисловості часто використовують титан, оскільки він вирізняється легкістю, а також високою міцністю, пружністю та стійкістю до корозії. Більшість деталей виготовляють способом механічної обробки. Втрати матеріалу в такому разі сягають до 90 %. Загалом це спричиняє високу вартість виробництва, значну тривалість виробничих процесів і зношування дорогого обладнання й інструментів. Водночас, щоб зробити поверхню деталі, яку було виготовлено методом пошарового синтезу за допомогою зварювальної дуги, гладенькою, достатньо лише мінімальної обробки. Титанові компоненти, які виготовлено за адитивним процесом CMT, не мають жодних проблем із недостатнім проплавленням і демонструють вражаючі металургійні характеристики. Впровадження адитивних процесів дає змогу суттєво зменшити витрати на інструменти, а також тривалість обробки та рівень зносу обладнання, а відтак і вартість обробки в цілому.

ТЕХНОЛОГІЯ ПОШАРОВОГО СИНТЕЗУ ЗА ДОПОМОГОЮ ЗВАРЮВАЛЬНОЇ ДУГИ: ГНУЧКІСТЬ ТА ЕКОНОМІЧНА ЕФЕКТИВНІСТЬ


Зважаючи на всі ці фактори, технологію пошарового синтезу за допомогою зварювальної дуги цілком можна назвати гнучкою й економічною альтернативою традиційним методам виробництва деталей. Адитивний процес із використанням зварювальних технологій від компанії Fronius і процесу CMT можна порівняно легко впровадити на виробництві.

Підготовка зварювальних електродів до зварювання


З усіх зварювальних матеріалів, що випускаються промисловістю, покриті електроди за обсягом застосування займають провідне місце. Ними зварюють понад дві третини металоконструкцій.
Покритий електрод являє собою металевий стрижень, на поверхню якого методами занурення або опресовування під тиском нанесено спеціальне покриття.
Загальні вимоги для всіх типів електродів: забезпечення стійкого горіння дуги; добре формування шва; спокійне і рівномірне плавлення електродного стрижня і покриття в процесі зварювання; мінімальні втрати електродного металу від чаду і розбризкування; легке відділення шлакової кірки від поверхні шва; збереження технологічних властивостей електродів протягом певного проміжку часу; мінімальна токсичність при виготовленні і зварюванні.
Для задоволення цих вимог (загальних і спеціальних) в покриття електродів вводять певні речовини - шлакообразуючі, газообразуючі, розкислюючі, легіруючі, стабілізуючі, сполучні. Крім цього, застосовують металеві стрижні різного хімічного складу.
В якості сполучних матеріалів при виготовленні покритих електродів найчастіше використовують натрієве, калієве або натрієво-калієве рідке скло.
Найбільш повно, властивості кожної конкретної марки електродів відображаються на упаковці. На ній містяться такі відомості: умовне позначення електродів, їх призначення, марка зварювального дроту і дані про покриття, режими сушіння і прокалки, короткі технічні вказівки по зварюванню, властивості наплавленого металу.
Стан покриття електродів грає велику роль у забезпеченні надійного процесу зварювання та здобутті якісного зварного з'єднання металевих виробів. Покриття повинне бути сухим і не обсипатися.
Тому, якщо електроди зберігалися до зварювання в не поліетиленовій герметичної упаковці їх перед зварюванням необхідно просушити або прожарити при температурі, рекомендованої на картонній упаковці.
В умовах промислового виробництва для прожарювання застосовуються спеціальні печі або шафи. При виборі такого обладнання беруться до уваги основні технологічні вимоги: маса електродів, габарити і потужність агрегату, робочі характеристики.
Деякі зварювальні пости на спеціалізованих підприємствах забезпечуються невеликими спеціальними шафами.
У побутових умовах (дачні ділянки, гаражі, ферми) підготовка електродів до зварювання проводиться одним з «народних» способів. Найчастіше віддають перевагу одному з двох методів:
·           прожарювання у звичайній газовій або електричній духовці;
·           просушка будівельним феном в спеціальному ящику або трубі.
Зазвичай виставляють температуру в духовці 190-210 С і витримують електроди 20-30 хвилин. Якщо збереглася упаковка, то на ній для електродів вказана температура і час прожарювання.
Електроди, що залишилися після прожарювання, бажано загорнути в целофанову упаковку і зберігати в сухому місці.


вівторок, 21 квітня 2020 р.

Самые большие катастрофы, спровоцированные неграмотной сваркой

Нью-Йорк, 2008 год, Падение крана

«Исследователи, которые изучали обстоятельства падения крана, выяснили, что причиной катастрофы стал дефект в детали, которая недавно была восстановлена»

 Катастрофа сварка
Разрушения, которые нанес кран при падении
     Дефект был обнаружен в сварном шве поворотной платформы крана, благодаря которой и происходит изменение направления движения. Деталь была отправлена ​​на ремонт всего за несколько месяцев до катастрофы. Причиной падения крана стало разрушение ремонтного шва в этой детали.

В результате этой катастрофы обвалилась 60 метровая часть крана. Значительных жертв удалось избежать, погибли два работника, (один из них работал на этом кране, другой — попал под обломки крана при его падении).


Хьюстон (штат Техас) 2004, Взрыв на фабрике по переработке нефтепродуктов

Катастрофа сварка Катастрофа сварка

«Следователи CSB (Сhemical safety and hazard investigation board) [перевод. Комисия по химической безопасности] установили, что взрыв, который произошел на данном объекте произошел из-за ненадлежащего качества сварного шва при модернизации хранилища высокого давления №7»

     Трагедия произошла в декабре 2004 года, в городе Хьюстон (Техас) на фабрике Marcus Oil facility, которая занимается переработкой полиэтиленовых восков для промышленного использования. В баке, который взорвался, находились неочищенные парафины, которые являются побочным продуктом производства.
Взрыв на заводе
Перемещение резервуара, который взорвался
     По неизвестным причинам произошел взрыв одного из хранилищ высокого давления, в котором хранились необработанные продукты нефтехимической промышленности. Сначала прогремел взрыв, тогда начался очень сильный пожар, который удалось затушить только спустя 12 часов. Несколько жителей были ранены в результате ранения осколками, которые разлетелись более чем на 500 метров. Во многих окрестных домах и автомобилях вылетели стекла. В результате пожара была практически полностью уничтожена фабрика Marcus Oil facility, сгорело 50000 фунтов (22700 кг) нефтепродуктов.
В ходе расследования CSB было выяснено, что взорвалось хранилище высокого давления №7. Незадолго до этого, данный сосуд проходил модернизацию, а именно установку нагревательных катушек. После этой модернизации необходимо герметизировать сосуд, путем приварки временной стальной пластины над техническим отверстием. Следствие выяснило, что ремонтные швы не соответствовали принятым стандартам качества для хранилищ высокого давления. Владелец фабрики грубо нарушил технику безопасности, наняв неквалифицированного сварщика, который выполнил шов ненадлежащего качества (не было выполнено скоса кромок, поэтому произошел значительный непровар. Также была замечена концентрация пор в шве, что абсолютно недопустимо для резервуаров, работающих под давлением). Также было выяснено, что никаких проверок после работ не было проведено, резервуар сразу был пущен в работу. Именно из-за разрушения шва между пластиной и временным отверстием и произошел взрыв. Механические характеристики (прочность и жесткость) сварного соединения были в четыре раза меньше, чем минимально допустимые для такого класса оборудования.

Дефект сварного шва
Разрез шва, который стал причиной катастрофы

Берингово море (у берегов Аляски) Декабрь 2004, Разлом корабля MV Selendang Ayu, экологическая катастрофа

selendang ayu
     28 ноября 2004 Selendang Ayu покинул Сиэтл, Вашингтон, направляясь в Сямэнь, Китай. На борту находился груз 60,200 тонн соевых бобов, а также 1000 тонн мазута. Прибытие в Китай был назначено на 17 декабря, но из-за сильных штормов судно шло на тихом ходу, поэтому прибытие переносилось.
После того, как корабль прошел через пролив Unimak, у судна появились значительные неполадки двигателя, поэтому его было решено отключить. На тот момент судно находилось на 46 миль (74 км) к юго-западу от острова Bogoslof и около 100 миль (160 км) от порта Dutch Harbor.
     Было установлено, что причиной отказа двигателя являлась трещина во вкладыше третьего цилиндра, поэтому инженеры корабля решили изолировать этот цилиндр, перезапустить двигатель, используя пять оставшихся цилиндров и отойти к гавани, где можно было бы отремонтировать дефектный цилиндр. Однако после изоляции цилиндра двигатель запустить не удалось. Шквальный ветер (8 по шкале Бофорта) относил корабль в сторону берега со скоростью 3 км / ч. Не смотря на все усилия, с утра двигатель не запустился на 5 цилиндрах, поскольку оказалось, что 4 из них были сильно повреждены (трещины в поршнях).
     За несколько дней, которые корабль пробыл в свободном дрейфе, он успел приблизиться к мели. Попытки оттянуть корабль буксиром терпели неудачу, поскольку буксир не мог преодолеть силы волн (высотой до 7.6 метров).


     На помощь кораблю было отправлено 2 спасательных вертолета, один из которых затонул. В процессе подъема команды на борт вертолета, от сильного удара волны, корабль, который уже сидел на мели, было разломан пополам. 6 членов экипажа, находившихся на нем найти не удалось.

Selendang ayu
В этом случае сварка не являлась причиной катастрофы, но поскольку корабль, находясь на мели сломался (именно по швам), некачественные швы можно обвинить в экологической катастрофе, поскольку при разломе корабля в море было выброшено около 900т нефтепродуктов. Эксперты отметили, что в процессе постройки корабль не проходил надлежащий контроль сварных швов.

Мексиканский залив (штат Луизиана) 2005, Падение нефтяной платформы

      Thunder Horse PDQ является крупнейшей полупогруженной нефтедобывающей платформой в мире.
Thunder Horse

Затраты на строительство составили около пяти миллиардов долларов, а платформа, как ожидается, должна работать в течение 25 лет.
Thunder Horse PDQ была эвакуирована в связи с приближением урагана Dennis в июле 2005 года. После того, как ураган закончился, платформа сильно накренилась. Комиссия, которая осматривала платформу незадолго до этого, не обнаружила никаких нарушений целостности конструкции и рекомендовала отправить платформу на постоянное место работы.

Thunder Horse
Thunder Horse после поломки
     После осмотра платформы было выяснено, что трубы, которые вели к подводному коллектору оказались оторванными. Все трещины прошли по сварным швам, что и доказало, что причиной стало очень низкое их качество.
     Главный инженер платформы Гордон Аакер отметил, что «такая поломка на месте добычи могла бы вызвать экологическую катастрофу»
     Однако меньше чем через год платформа была полностью отремонтирована и вновь работала.

Что такое сварочные колонны и зачем они нужны?

     Для среднестатистического человека при слове «колонна» возникает лишь одна ассоциация:

Колонна
     Естественно, для людей, которые работают в машиностроении, ассоциации совсем другие и они уже знакомы с понятием “сварочная колонна”. Наша сегодняшняя статья позволит первым ознакомиться с таким классом оборудования, а вторым — систематизировать знания по этому вопросу.

Итак, разберем само понятие:

      Сварочная колонна — приспособление для позиционирования сварочной горелки и, как следствие, проведения процесса сварки. Другими словами, колонна служит для механизации процесса сварки (в особенности при сварке под флюсом).
Легкая сварочная колонна
            Легкая сварочная колонна
      Выбор колонн и их эксплуатационных характеристик зависит от производственных задач. Это может быть как и простенький “держатель горелки” с малым диапазоном действия, грузоподъемностью и возможностью движения лишь по двум осям, так и огромный комплекс, с большой грузоподъемностью, имеющий огромный диапазон действия (порядка 10х10м), способный перемещаться и вращаться практически по любой траектории.

     Но как подобрать колонну, которая нужна именно Вашему производств Ведь переплата за чересчур «продвинутую» колонну чревата значительным повышением срока окупаемости.

Продвинутая промышленная сварочная колонна на производстве
Продвинутая промышленная сварочная колонна
     При серийном выпуске однотипных деталей, чаще всего операции перемещения возможно реализировать другим оборудованием (кантователями, вращателями и т.д.), то установка подвижной колонны не имеет смысла, ведь фактически она будет выполнять функцию неподвижного держателя горелки.
     Внедрение в производственную линию вращающейся колонны или колонны на тележке имеет смысл при постоянной смене ассортимента, сварке деталей больших размеров или необходимости сваривать множество различных по конфигурации швов.
     Колонны отличаются по степени механизации (с ручным, либо электроприводом осей вращения, тележки), размерам (от одного метра до десятка) и по грузоподъемности.

Сварочная колонна или робот?

     Несмотря на глобальную роботизацию промышленности, колонны остаются востребованными по ряду причин:

1. Бюджет

     Колонны являются более бюджетным решением, даже в условиях снижения стоимости роботизированных решений.

2. Большая пригодность для сварки под флюсом

     В большинстве случаев колонны применяются именно для сварки под флюсом. Объясняется это тем, что колонна способна переносить тяжелые флюсобункеры, бухту проволоки и механизм подачи, при этом передвигаясь по заданной траектории с малыми величинами отклонений.

3. Простота конструкции

     Конструкция колонны достаточно проста — блок управления, несколько электромоторов, редуктора и балки. Нет ни сервоприводов, ни ЧПУ, соответственно, для обслуживания балки требуется менее квалифицированный персонал.

4. Технологичность

     Форма и конфигурация сварочной колонны допускает установку 2-3 сварочных машин на балку одной колонны. Это особенно полезно при параллельной сварке нескольких швов.
Сварочная колонна с двумя сварочными установками

 Как правильно выбрать колонну?

     При выборе  необходимо учитывать требования к работе, которую будет выполнять колонна. Также следует учитывать рабочую площадь, по которой она должна перемещаться. Естественно, необходимо определиться с типом привода, количеством степеней свободы и необходимой технологичностью самой колонны.

середа, 1 квітня 2020 р.

Технологии победы: автоматическая сварка танковых корпусов

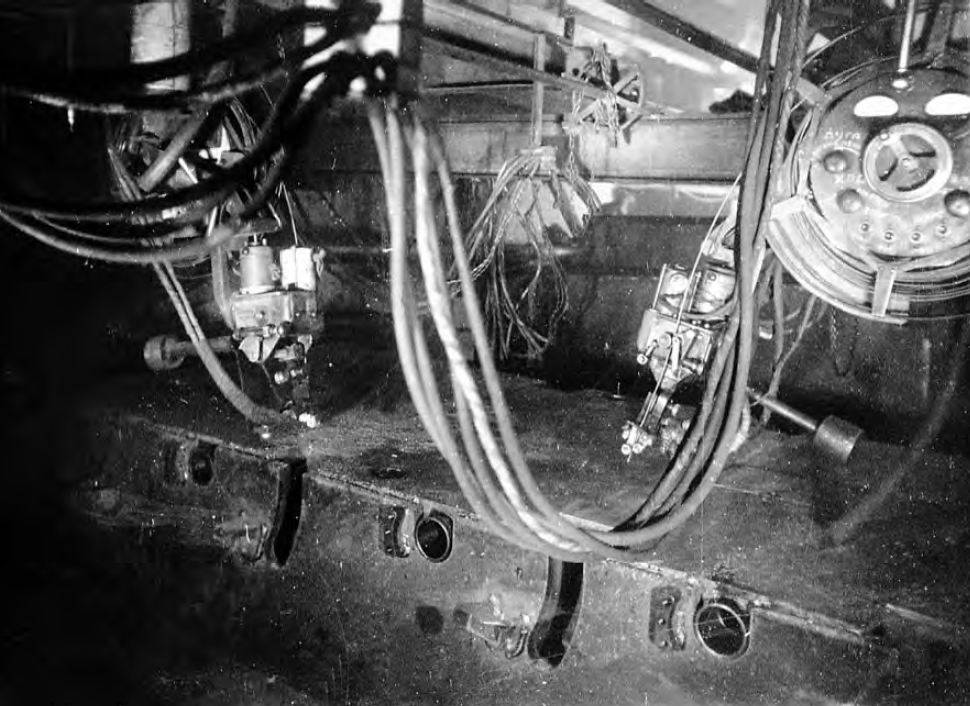
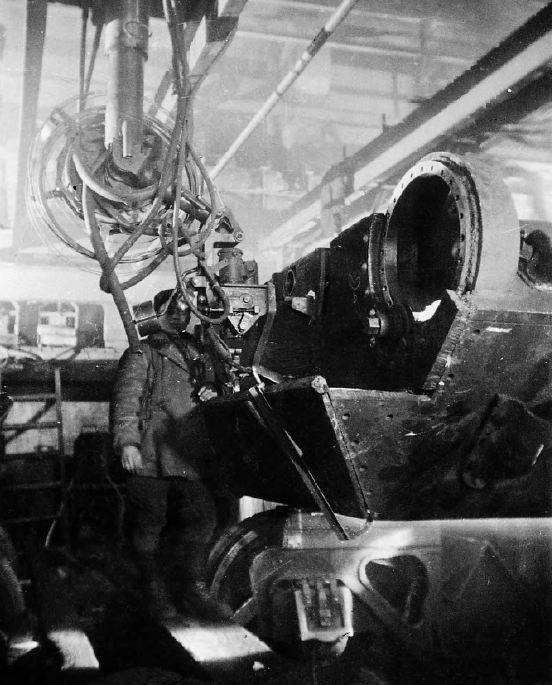
Аппарат автоматической сварки борта танка Т-34 с днищем на нижнетагильском заводе №183. Источник: Российский государственный архив экономики

Укрощение брони


     Одной из основных проблем производства корпусов и башен средних танков Т-34 было трещинообразование в местах сваривания деталей. Все дело в высокой твердости брони 8С, когда рядом со сварным швом образовываются небольшие надрывы или микротрещины. Наличие остаточных напряжений после сваривания в первое время после производства бронемашины не давало о себе знать, но с течением времени выходило наружу трещинами длиной до 500 мм. Все это, естественно, снижало ударную стойкость танковой брони. Для решения этой проблемы сразу после организации производства эвакуированных предприятий, во второй половине 1942 года, привлекли специалистов Броневого института (ЦНИИ-48) и Института электросварки Академии наук СССР. Исследования проводились на двух предприятиях: Уральском танковом заводе №183 в Нижнем Тагиле и Уральском заводе тяжелого машиностроения в Свердловске. В общей сложности с июля по октябрь металлурги и материаловеды исследовали образование трещин при сваривании около 9500 бронедеталей. Целью изучения был поиск наиболее оптимального химического состава брони 8С. Оказалось, что наиболее важным компонентом в броне в этой ситуации был углерод. В случае, если его содержание в броне было больше 0,25%, твердость закаленной зоны в районе сварного шва резко возрастала, что неминуемо приводило к трещинообразованию.

Технологии победы: автоматическая сварка танковых корпусов
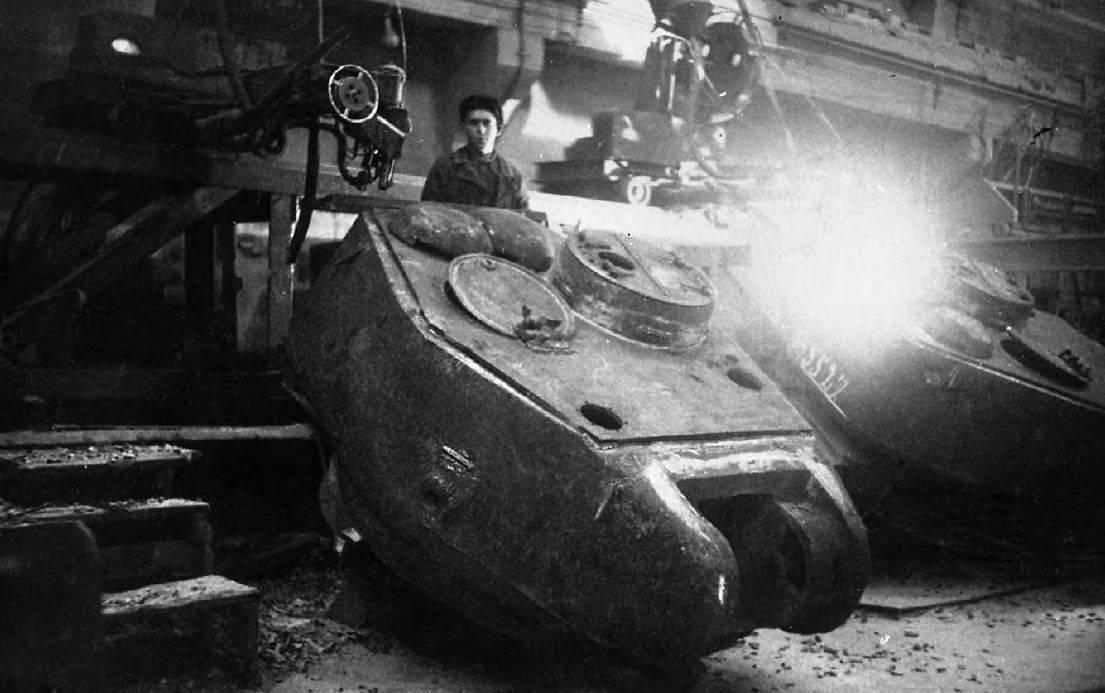
Установка для автоматической сварки под флюсом корпуса танка Т-34-85. Завод №183, 1944 год. Источник: Российский государственный архив экономики


     Но обеспечить такое низкое содержание углерода в броневой стали и в мирное время было непросто, а в условиях военного времени вообще казалось невозможным. Небольшие «косметические» изменения сварочного цикла путем использования аустенитных электродов, многоваликовой системы наложения сварных швов и низкий отпуск узлов после сварки позволяли поднять верхний предел содержания углерода лишь до 0,28%. Кстати, в немецкой танковой промышленности о столь серьезных требованиях к танковой броне и не слышали – в среднем доля углерода была в пределах 0,4-0,5%. Решением проблемы появления трещин в области сваривания оказался предварительный нагрев деталей до 150-200 градусов Цельсия с последующими медленным остыванием деталей после сваривания до 100 градусов в течение 30 минут. Для этой цели в Броневом институте были разработаны специальные индукторы, обеспечивающие локальный нагрев бронедеталей в зоне газовой резки либо сварочного шва. На Уральском заводе тяжелого машиностроения индукторы применялись при сваривании стыка лобовой части с бортами и крышей, а также при вырезании балансирных отверстий в закаленных бортовых деталях танков. Таким образом была решена проблема трещинообразования при сваривании среднеуглеродистых бронесталей. Со временем практика свердловского завода была распространена на остальные танковые заводы.

Сварочные автоматы


     В июле 1941 года распоряжением Совета Народных Комиссаров в Нижний Тагил был эвакуирован Институт электросварки Академии наук СССР. Именно поэтому на Уралвагонзаводе впервые была внедрена автоматическая дуговая сварка танковых корпусов под флюсом. Безусловно, эта технология был известна и ранее, но группа академика Евгения Оскаровича Патона с сотрудниками ЦНИИ-48 смогли адаптировать её для сварки броневых сталей. 
          
     Одним из выдающих ученых, внесших вклад в развитие бронетанкового сварочного дела, был Владимир Иванович Дятлов. Он вместе с сотрудниками Харьковского завода имени Коминтерна решил проблему трещинообразования в броне при сварке путем введения в сварочную ванну низкоуглеродистой проволоки (подробнее об этом пойдет речь ниже). В 1942 году ученый, первый в мире, открыл явление саморегулирования дуговых процессов с плавящимся электродом, что позволило значительно упростить конструкции подающих механизмов сварочных автоматов. Также за счет этого удалось создать относительно простые одномоторные сварочные головки, более надежные и дешевые. Без Дятлова не удалось бы создать эффективные флюсы на основе шлаков доменных древесно-угольных печей Ашинского металлургического завода, которые получили названия «шлаковые флюсы ША». С октября 1943 года ученый возглавил лабораторию сварочного Уралвагонзавода и пробыл на этой должности до 1944 года, пока его не перевели в ЦНИИ Технологий судостроения.

     Но вернемся к легендарному Т-34, который никогда бы не стал таким массовым танком, если бы не автоматическая сварка его бронекорпусов (башен) на заводах №183 и УЗТМ. Использование сварочных автоматов позволяло сократить время на сварку в 3—6,5 раза. При этом на каждый танковый корпус использовалось не менее 40 погонных метров сварочных швов.

Академик Евгений Оскарович Патон. Источник: patom.kiev.ua


     Кроме Т-34, сварка академика Патона применялась на бронекорпусном заводе №200 в Челябинске. С её помощью варили днище корпуса танка КВ, что в общей сложности составляло около 15 погонных метров шва на одну машину. Немаловажно, что автоматизация сварки брони позволила привлекать к производству низкоквалифицированных рабочих – мастеров-сварщиков на протяжении всей войны хронически не хватало. В Нижнем Тагиле с июля 1942 года работал уникальный танковый конвейер, на котором действовало 19 установок автоматической сварки под флюсом. Оцените масштаб новации — это позволило высвободить для других работ 280 высококлассных сварщиков, заменив их 57 рабочими низкой квалификации. Сам академик Евгений Оскарович Патон в докладной записке на имя секретаря отдела танковой промышленности Свердловского обкома ВКП(б) в марте 1942 года говорил об эффективности внедрения автоматической сварки (цитата по книге Н. Мельникова «Танковая промышленность СССР в годы Великой Отечественной войны»):


«Вследствие большой производительности скоростной автоматической сварки под слоев флюса сроки сварки корпусов будут заметно сокращены, причем уменьшится расход рабочей силы, электроэнергии и электродной проволоки».


     Сравнение затрат времени на ручную и автоматизированную сварку можно найти в архивах выставочного комплекса ОАО «НПК Уралвагонзавод». В соответствии с ними, на сварку, к примеру, сектора погона башни Т-34 у сварщика уходит чуть более пяти часов, а автоматическая сварка справляется с этим всего за 40 минут. Стыки днища с помощью ручной сварки провариваются за три часа, а в автоматическом режиме — за один час.


Борьба за шов


     Нельзя сказать, что автоматические сварочные аппараты в одночасье появились на сборочных предприятиях советского танкопрома. Во-первых, доля ручной сварки все-таки была очень велика в производстве бронепродукции, а во-вторых, на первых порах с самой технологией не все было гладко. Не удавалось придать сварному шву необходимый уровень пластичности – после остывания он становился твердым и хрупким. Это, естественно, самым негативным образом сказывалось на снарядостойкости брони. После разбора причин оказалось, что все дело в превышении глубины проплавления свариваемого металла, перемешивании металла проволоки с основным металлом и значительном легированием металла шва. Группы из ЦНИИ-48 под руководством И. Ф. Срибного и из Института сварки, во главе которой стоял упоминаемый выше В. И. Дятлов, предложили и апробировали следующие приемы сварки «непокорной» брони 8С и 2П. Прежде всего это многопроходная сварка, когда автомат за несколько приемов соединяет свариваемые детали. Так обеспечивается малое проплавление стыков и формированием прочного и пластичного шва. Понятно, что такой прием не самый эффективный в условиях военного времени: все-таки многопроходная сварка требует большое времени в сравнении с однопроходной. 


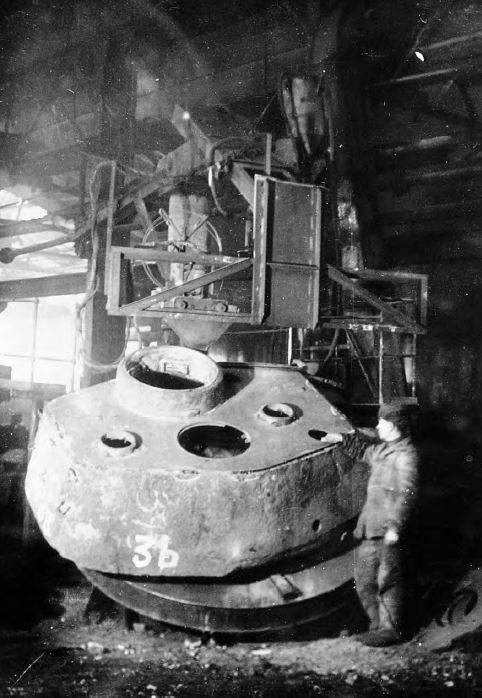
Установка для автоматической сварки под флюсом крыши башни танка Т-34-85. Завод №112 "Красное Сормово", 1945 год. Источник: Российский государственный архив экономики


     Вторым приемом от ЦНИИ-48 и Института сварки была закладка проволоки из малоуглеродистой стали в разделку швов для снижения «разваривания» металла брони. В итоге шов после остывания становился пластичнее, проволока серьезно снижала температуру внутри разделки шва, а также в два раза увеличивала производительность сварочных автоматов. Это оказалось наиболее эффективным приемом, который в дальнейшем был даже усовершенствован. Новый способ сварки «в две проволоки», при котором в ванну шва под углом к электродной проволоке подавалась вторая (присадочная) проволока, не подключенная к источнику тока. Подачу и диаметр второй проволоки рассчитывали таким образом, чтобы количество наплавляемого от нее металла было равно количеству металла от наплавляемой электродной проволоки, то есть диаметр второй проволоки должен быть равен диаметру электродной проволоки и скорости их подачи должны быть одинаковыми. Однако в связи с необходимостью переоборудования автоматических головок с подачи одной проволоки на подачу двух внедрение этого способа было отложено и он был заменен способом с закладкой прутков. Тем не менее, уже в июне–июле 1942 года этот способ был применен на заводе № 183 при сварке партии нижних листов носа корпуса танка с носовыми балками. 


Установка для автоматической сварки под флюсом крыши башни танка Т-34-85 на нижнетагильском заводе №183. 1944 год. Источник: Российский государственный архив экономики


     Сложности с автоматизацией сварки танковых корпусов (башен) были и организационного плана. Стоит помнить, что никогда ранее сварочные автоматы не собирались серийно и были, по сути, продуктами опытного производства Института сварки. Это и объясняет некоторую медлительность в освоении новых технологий в танкопроме. Так, к концу 1942 года на танковых заводах было всего от 30 до 35 сварочных автоматов, которых, естественно, не хватало. Поэтому нарком И. М. Зальцман приказом №200с от 28 марта 1943 года распорядился на заводе №183 дополнительно установить до середины мая 7 автосварочных агрегатов, на Уральском заводе тяжелого машиностроения до 1 июня 8 автоматов и до 15 июня 5 агрегатов требовал поставить на челябинский завод №200. Этот шаг стал один из многих, позволивших отечественному танкопрому выйти на плановые показатели производства столь необходимой фронту гусеничной бронетехники.